

煤矿用制氮机的防惰化技术科普
来源:本站 时间:2026/11/10 15:00:18 次数:
煤矿用制氮机防惰化技术:为井下安全筑牢“氧气防线”
在煤矿安全生产环节中,制氮机承担着向井下采空区、密闭火区等区域注入高浓度氮气以实现惰化防灭火的关键任务。然而,制氮机本身在运行过程中也可能因工艺异常或操作失误导致“惰化”风险——即局部空间氧气浓度被过度置换或制氮设备自身出现异常排放,反而威胁作业人员安全。近年来,随着煤矿智能化建设推进,防惰化技术已成为制氮系统安全运行的核心保障,受到行业与监管层面的高度关注。
所谓“防惰化”,并非拒绝氮气注入,而是通过技术手段确保制氮与注氮全过程受控、可监测、可预警,避免因氮气泄漏、浓度失控或误操作导致井下人员窒息风险。当前主流煤矿用制氮机普遍集成多重防护机制:一是氧气浓度实时联锁监测,在注氮管路、井下密闭墙附近及人员作业区域部署高精度传感器,一旦氧气浓度低于安全阈值,系统立即触发声光报警并自动调节氮气输出流量;二是供气源智能切换,制氮机配备双气源冗余设计,当主路压力波动或纯度异常下降时,可快速切换至备用气源或转入泄压模式,防止高浓度氮气瞬间冲击局部巷道;三是排空与回收联动,制氮机启动、停机及检修阶段产生的残存氮气,须通过专用排放管路引至回风流或安全区域,禁止直接排放至人员通行区。
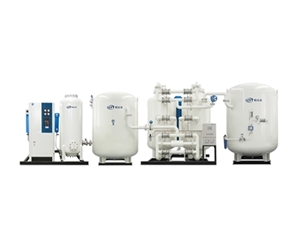
从技术演进看,防惰化已从单一的气体检测上升为系统级安全控制策略。现代制氮机控制单元采用PLC(可编程逻辑控制器)与分布式传感器网络协同工作,在注氮作业前自动执行“环境预评估”,包括计算目标区域容积、估算漏风率、设定安全余量等。作业中,系统依据采空区压力变化动态调整注氮速率,避免因负压抽吸造成氮气返流至工作面上隅角。同时,制氮车间内部设置局部氧含量监测点,并通过通风联动装置确保设备运行区域换气次数满足安全标准。值得强调的是,防惰化并非与防灭火目标相悖,而是一种化、差异化的安全管控:它既要求维持足够高的氮气纯度以压制煤自燃氧化进程,又要求将富氮区域与人员活动区域严格隔离,从而在“防灭火”与“防窒息”之间取得动态平衡。
在应用层面,防惰化技术还延伸至设备维护与人员操作规范。例如,制氮机膜分离器的压差传感器需定期校准,若检测滞后可能导致氮气纯度虚高,进而诱使操作人员误判注氮效果;而吸附式制氮机切换阀门若出现内漏,同样会造成氧气穿透至产氮管路,形成“假惰化”隐患。为此,行业普遍推行“操作前体检、注氮中巡检、停产后复查”的闭环制度,并利用物联网平台对制氮机的运行参数、报警记录、检修日志进行全周期追溯。一些矿山还将防惰化培训纳入特种作业考核,要求相关人员熟练掌握窒息性气体危害特性与应急施救流程。
展望未来,随着煤矿安全监管要求日趋严格,制氮机的防惰化技术将向更智能、更协同的方向发展。一方面,多参数融合感知技术(如红外光谱、激光氧传感)可进一步提升检测响应速度与抗干扰能力;另一方面,制氮系统与矿井通风、瓦斯抽采、人员定位等系统的联动控制,将构建起井下的“安全防护网”。可以预见,防惰化技术不仅是制氮设备自身的保护机制,更是煤矿整体安全屏障中不可或缺的一环,其持续创新将为煤炭行业绿色、安全开采提供坚实支撑。
上一条:制氮机阀门频繁切换的工作机制解析
关注我们
扫一扫关注我们